検索

温かい樽から漂ってくる、かすかで鋭い焦げの匂いを感じたことがあるなら、あなたはすでに問題を知っているでしょう。 FIFO射出成形機 を解決するために構築されています。ゴムとシリコーンの化合物は熱可塑性プラスチックとは異なります。熱に接するとすぐに硬化が始まり、温かいバレル内でコンパウンドが待機する時間がさらに 1 分増えるごとに、コンパウンドは本来のとおりに流れなくなる状態に少しずつ近づいていきます。 FIFO は先入れ先出しの略で、倉庫物流の原則を借用して射出ユニット内に適用します。最初にバレルに入った材料は、最初に金型に到達する材料でもある必要があります。
ゴム射出成形機内での FIFO の実際の意味
日常会話では、FIFO は常識のように聞こえます。機械設計では、特定の内部構成を記述します。コンパウンドは可塑化ゾーンに入り、温められて均質化され、到着したのと同じ順序で金型内に押し込まれます。樽の隅に残って順番を待っているものは何もありません。
すべての射出ユニットがこのように動作するわけではありません。従来の往復スクリュー設計では、1 つのスクリューがコンパウンドの可塑化と射出という 2 つの役割を果たします。ネジが回転して引っ込むと、材料が先端の前に蓄積し、その材料の一部が数サイクルにわたってそこに残ることがあります。スクリューの前面は小さな貯留部となり、古いコンパウンドが繰り返し押し戻され、新しいコンパウンドと混合されます。これは機械製造業者にとっては便利であり、多くのプラスチックでは完全に許容されますが、ゴムではそれがはるかに寛容ではありません。
FIFO ユニットが 2 つのジョブを分離します。可塑化はある場所で行われ、射出は別の場所で行われ、その間に待機する化合物の量は少量で予測可能です。
FIFO 射出ユニットが材料を段階的に移動させる仕組み
1 つのサイクルを実行すると、違いがイメージしやすくなります。 2 ステージ FIFO ユニットでは、シーケンスは通常次のようになります。
- 餌やり。コンパウンドは可塑化スクリューまたはスタッファーに引き込まれ、制御されたせん断力と温度の下で前方に移動します。
- 可塑化。スクリューが回転し、硬化温度に近づけることなくコンパウンドを軟化させ均質化します。
- 移行。計量された量は、プランジャーの前にある別の注入チャンバーに送られます。そのチャンバーはサイクルごとに新鮮な状態で満たされます。
- 注射。プランジャーが前進し、1 回のスムーズなストロークでショット全体をキャビティ内に押し込みます。そのため、最初に注入される材料がゲートを通過する最初の材料となります。
- 回復。プランジャーが後退し、スクリューが次のショットを準備し、本質的に空の射出チャンバーでサイクルが再開されます。
ショットごとにチャンバーが空になるため、特定の粒子の滞留時間は短く、再現性があり、推定が簡単です。これはまさに感熱ゴムに必要なものです。
FIFO 射出ユニットと非 FIFO 射出ユニットを並べて使用
この違いが銘板に表れることはほとんどありません。これは、スクラップレポート、キャビティ圧力曲線、およびオペレーターがバレルをパージする頻度に現れます。以下の表は、2 つのデザインが通常どこで分岐するかをまとめたものです。
| 比較のポイント | FIFO注入ユニット | ノンFIFOインジェクションユニット |
|---|---|---|
| 物質の滞留時間 | 短くて繰り返し可能。各ショットは新鮮なボリュームです | 長くて不均一。ネジの先端近くの材料は数サイクルにわたって高温に保たれる可能性があります |
| スコーチリスク | 熱履歴を抑制するため、低くなります。 | 特に遅いサイクルでは高い |
| ショット重量の一貫性 | 安定。プランジャーは規定の容積を変位させます | スクリュー前のクッションが変化するとドリフトする可能性がある |
| ゲートでの硬化状態 | ショット全体で均一 | 変数;古い素材はすでに部分的に進行している可能性があります |
| スクラップアンドフラッシュ | 通常、大きな部品や薄肉の部品では低くなります | 多くの場合、より高くなり、予測が困難になります |
| 切り替えとパージ | よりシンプルに。残留化合物がほとんど残らない | 化合物間で徹底的なパージが必要 |
| 典型的なベストフィット | 熱に弱い化合物、長い流路、品質が重要な部品 | 堅牢なコンパウンドで作られたシンプルでサイクルの短い部品 |
FIFO から最も利益を得る化合物と部品はどれですか
FIFO は、コンパウンドが十分に流れてから硬化が始まるまでの間に狭い安全枠がある場合に効果を発揮します。高粘稠度のシリコーンゴム、高速促進剤を含む天然およびニトリルゴムグレード、および熱に弱い添加剤を充填したコンパウンドはすべてこのカテゴリに分類されます。部品が大きいか壁の断面が薄いために射出ストロークが遅い場合、非 FIFO バレルはスクリューの前面に材料に必要のない余分な熱を与えます。 FIFO ユニットはその変数を削除します。
部品の形状も重要です。長いランナー、複数のキャビティのツール、および十分な肉厚を持つ部品はすべて、可塑化からキャビティの充填までの時間を延長します。オイル シール、シール ストリップ コーナー、シリコン絶縁体、中空ケーシングは、予測可能な熱履歴がショート ショットの減少と安定した寸法として現れる作業の好例です。同じロジックが次の場合にも当てはまります 液状シリコーンゴム射出成形 、この材料は固体ゴムよりも温度の時間にさらに敏感です。
ユニットをマシンのレイアウトに合わせる
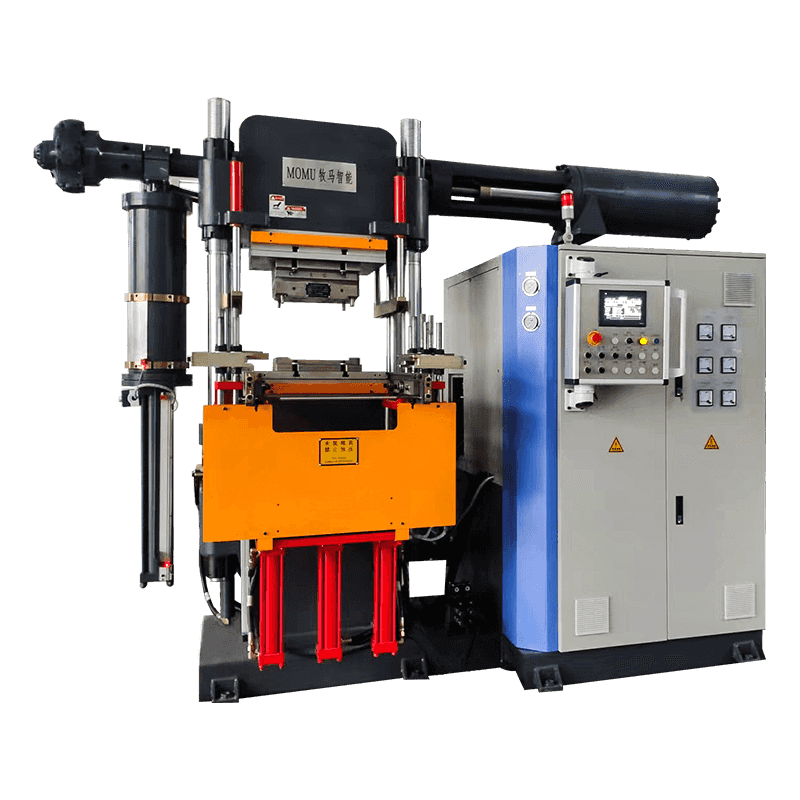
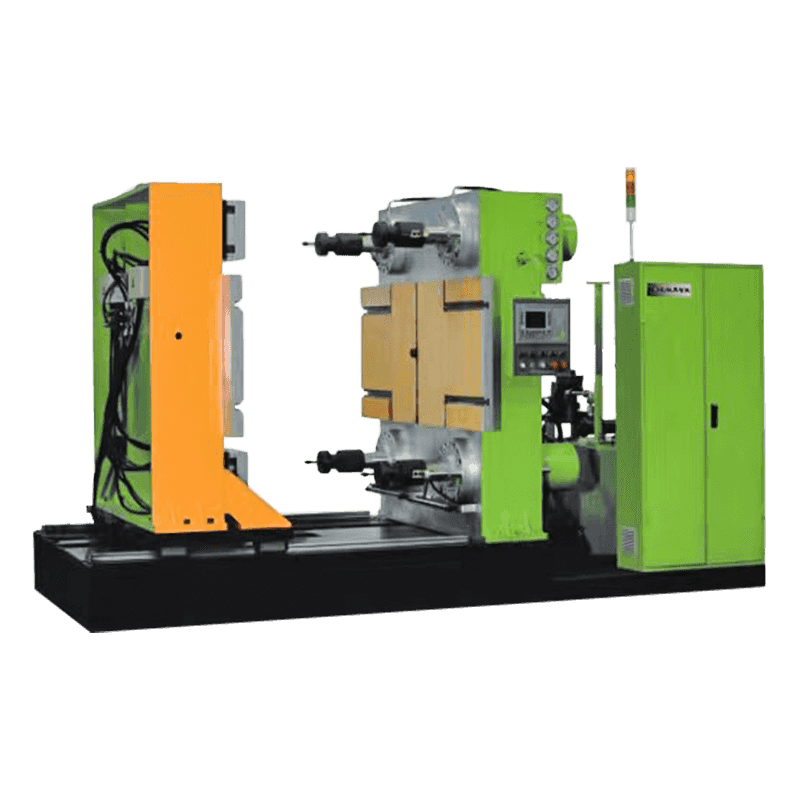
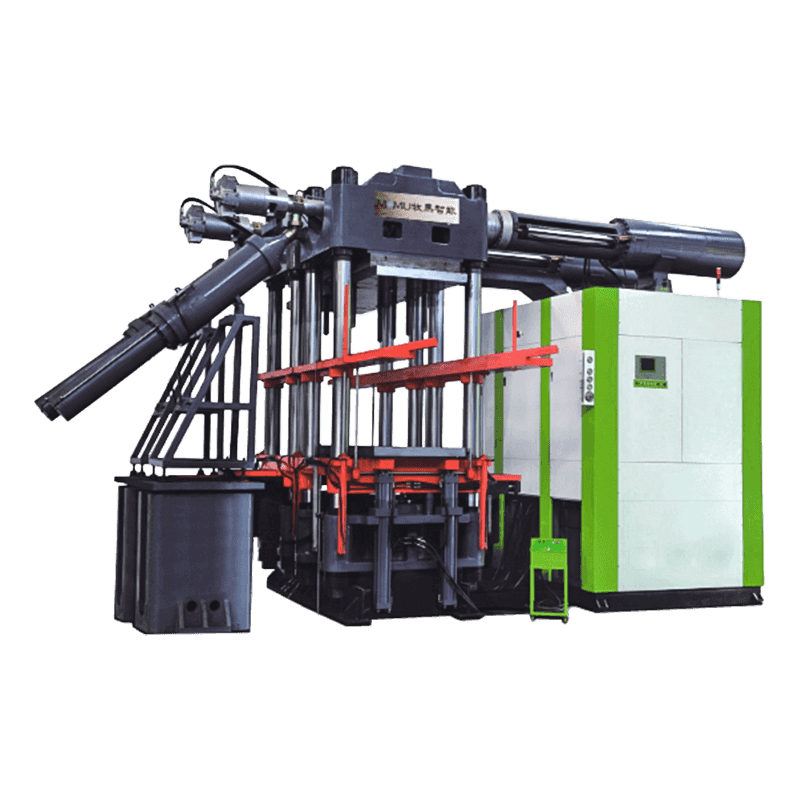
注入原理は決定の半分にすぎません。工場内で機械がどのように設置されているか、部品がどのようにロードされているかによって、FIFO ユニットが期待どおりのメリットをもたらすかどうかが決まります。オペレーターがインサートまたは金属ブッシングを横からロードし、金型が水平に開く場合、FIFO 射出ユニットを備えた横型機械により、ロード操作と材料パスの両方がシンプルになります。
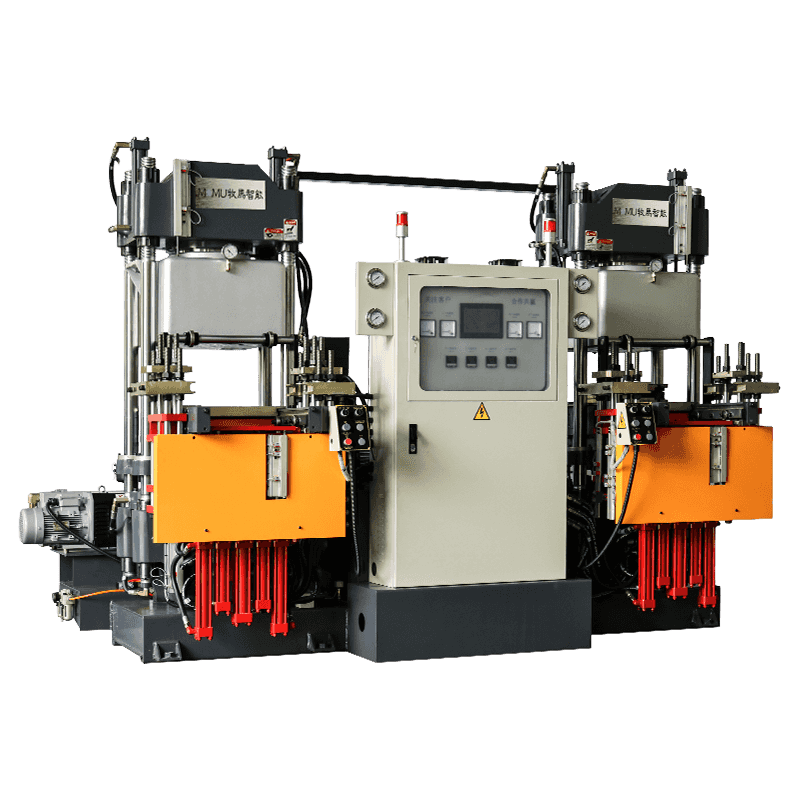
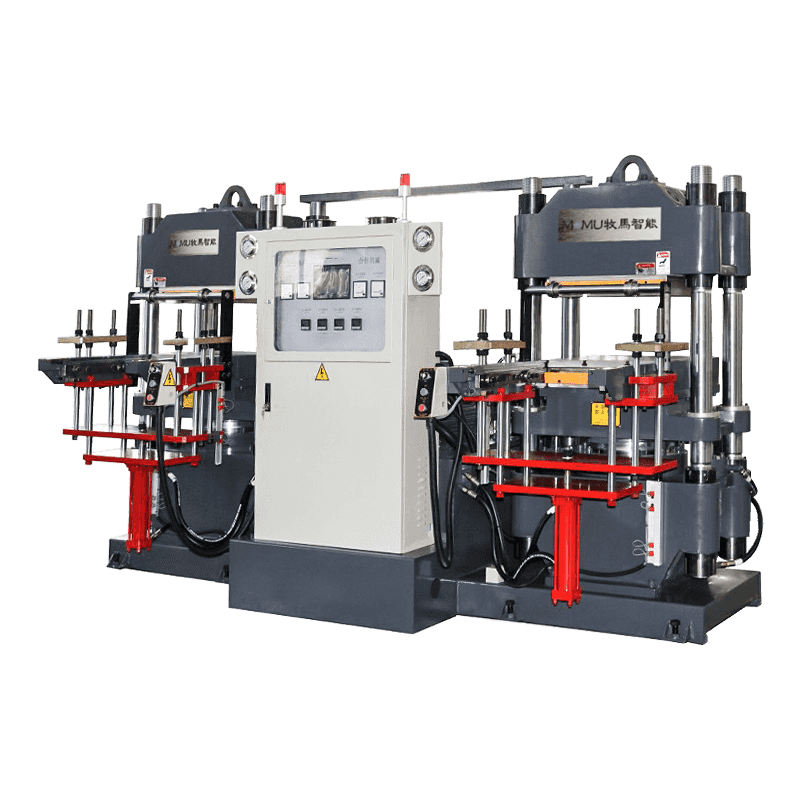
 横型ゴム・シリコーン射出成形機 FIFO 射出、コールド ランナー設計、自動精密生産のための精密射出量制御を備えた横型ゴムおよびシリコン射出成形機。 製品を見る→
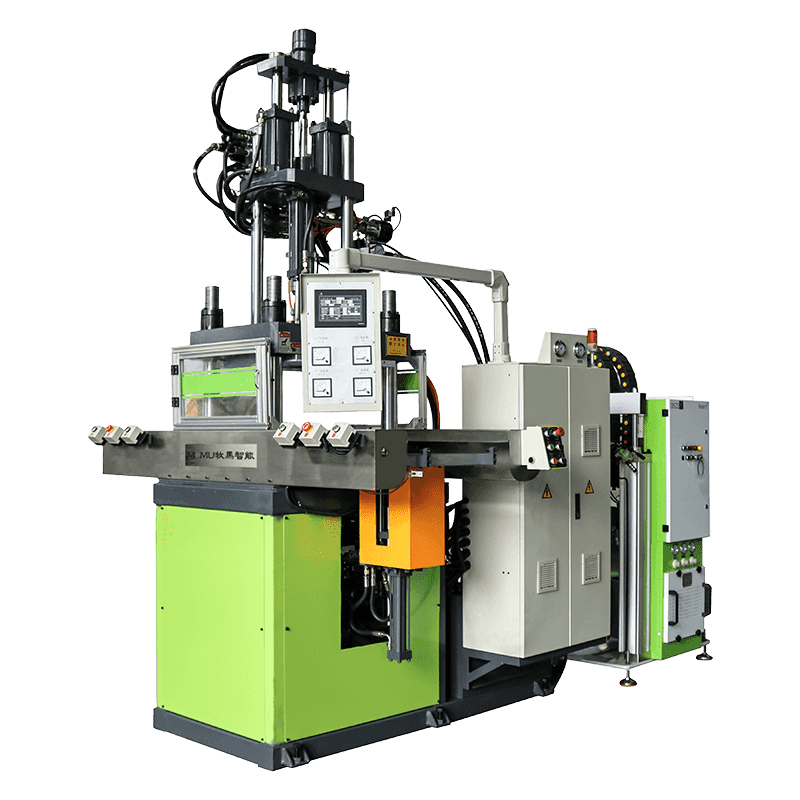
縦型機械は、インサートを大量に使用する生産や、大規模な組立ライン内にプレス機が設置されているセルなど、金型のパーティング ラインが床と平行である必要がある作業場に適しています。垂直 FIFO ユニットにより、可塑化と射出を分離しながら、重力を利用してインサートの位置を決定できます。
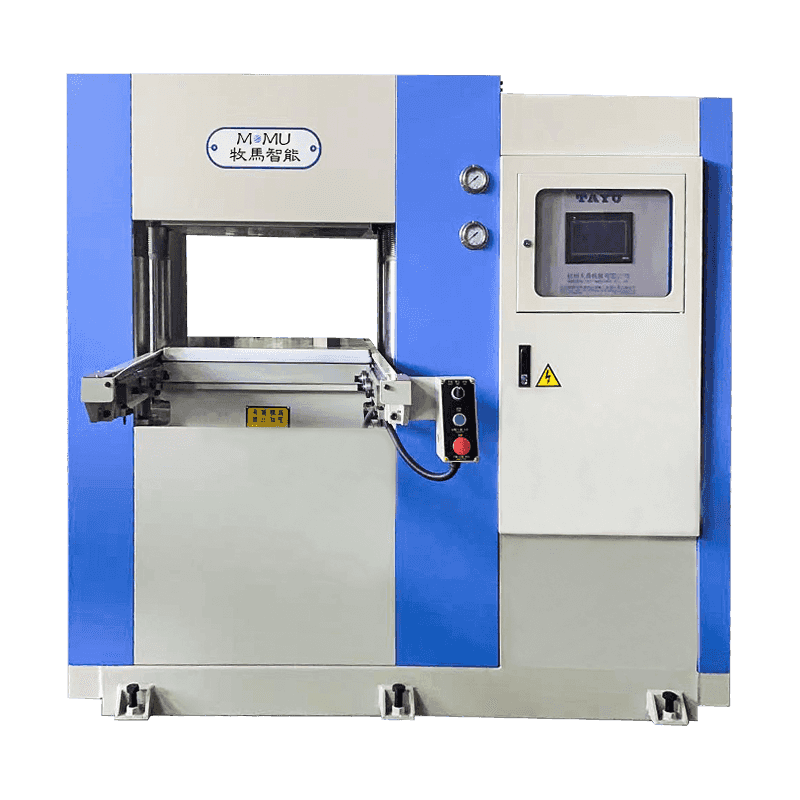
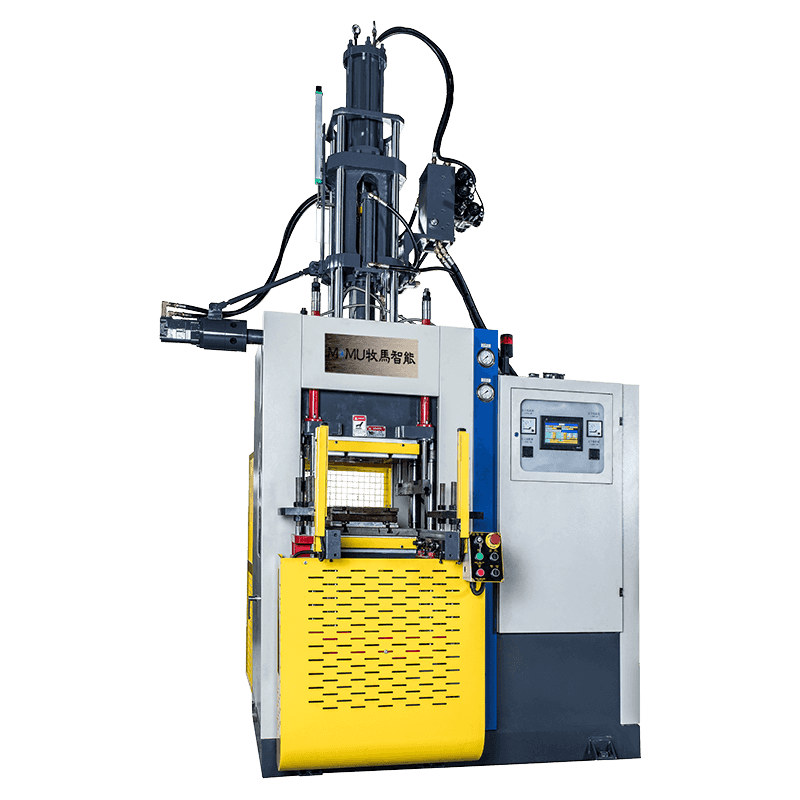 縦型ゴム・シリコーン射出成形機 精密複雑部品用の縦型ゴムおよびシリコン射出成形機。高速射出、高圧、高度な制御を備え、一貫した生産を実現します。 製品を見る→
プラント向けの FIFO 射出成形機の選択
見積もりを比較するときは、射出ユニットもクランプ力やプラテン サイズと同様に注意する必要があります。ショット間の射出チャンバー内にどのくらいの量の化合物が残っているのか、その材料がどのくらいの時間温かい状態に保たれているのか、停止したサイクルを機械がどのように処理しているのかを尋ねてください。ショットごとにきれいに空になるユニットは、熱いクッションが残るユニットよりも再起動がはるかに簡単です。
また、最も重い部品に対する最大ショット量、サイクルタイムに対する可塑化能力、最も頻繁に実行するコンパウンドに温度制御ゾーンが一致しているかどうかなど、実際的な数値を確認するのにも役立ちます。同様に重要なのは、出産後に何が起こるかです。独自のサービス チームとスペアパーツ ネットワークを持つサプライヤーは、FIFO の利点を何年も維持しますが、価格だけで購入したマシンは数か月以内にその利点を失う可能性があります。非常に異なる配合物や部品ファミリーを使用する成形業者向けにゴム射出装置を構築してきた当社独自のアプローチはそこから生まれています。
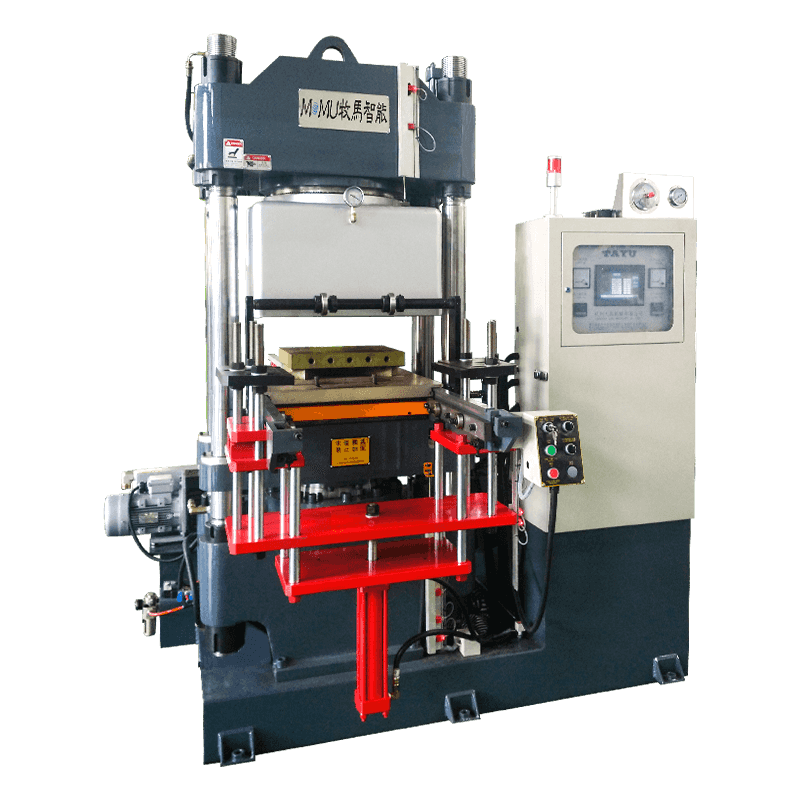
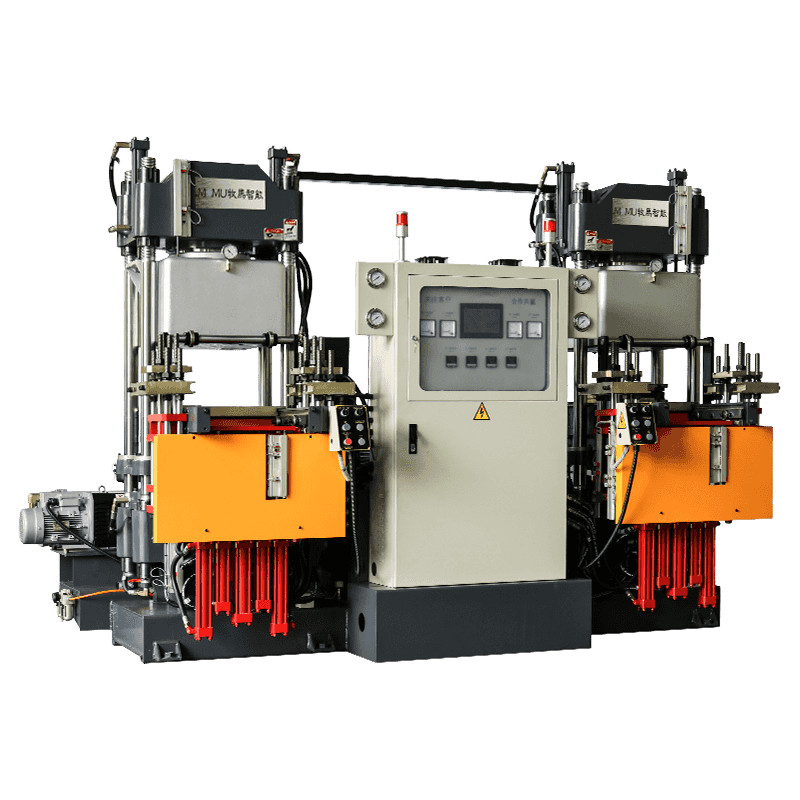
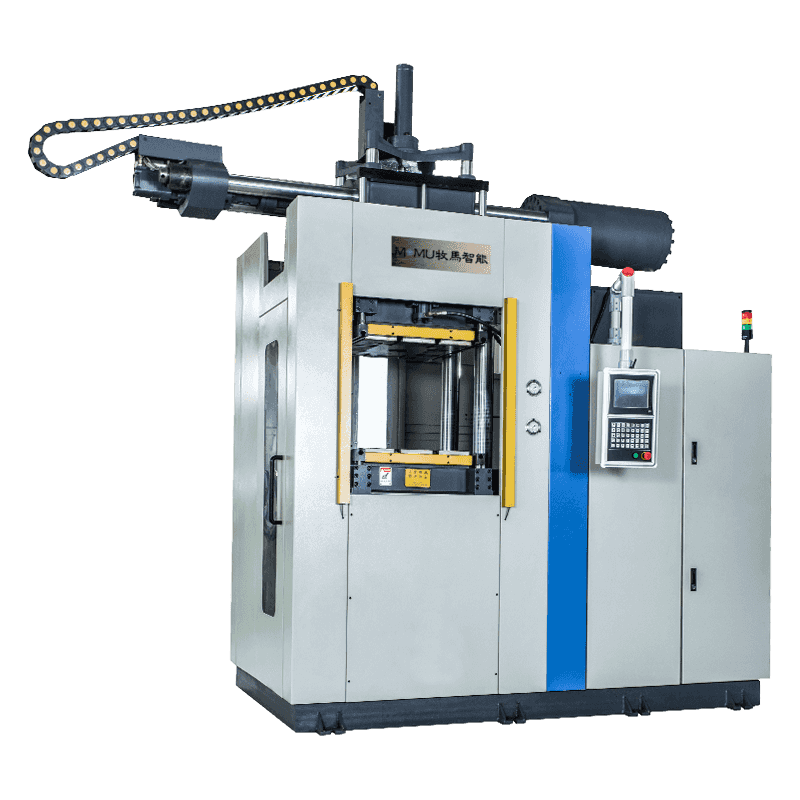 先入れ先出しゴムおよびシリコーン射出成形機 FIFO ゴムおよびシリコーン射出成形機は、水平および垂直構成で利用可能で、柔軟で一貫した生産のための PLC 3 段階制御を備えています。 製品を見る→
FIFO の利点を守る簡単な習慣
最適に設計された射出ユニットであっても、日常的な慣行によって損なわれる可能性があります。いくつかの習慣を身につけることで、その利点をそのまま維持できます。
- 各化合物の実際の滞留時間を記録し、サイクルが遅くなるたびに確認してください。
- コントローラーのディスプレイだけでなく、接触プローブを使用してバレルとチャンバーの温度を確認します。
- 長時間停止した後は、最初のショットを良好なキャビティに押し込むのではなく、射出チャンバーをパージしてください。
- 不均一な供給はバレルに入る材料の順序を乱すため、供給ゾーンにブリッジがないか注意してください。
- 設定値に対するショット重量のログを記録し、スクラップになる前にドリフトを発見します。
成形業者から寄せられる質問
常に FIFO ユニットが良い選択なのでしょうか?
自動的ではありません。部品が小さく、サイクルが短く、コンパウンドが広い熱窓に耐えられる場合、よりシンプルな設計が完全に経済的になります。滞留時間が品質に対する真のリスクとなる場合、FIFO がその役割を果たします。
FIFO 射出ユニットは液体シリコーンを使用できますか?
はい、多くの場合、それが好ましい配置です。液体シリコーンは高温で急速に硬化するため、計量した量が暖かいチャンバー内で待機する時間を制限することで、より広い処理ウィンドウとより安定したキャビティ充填が可能になります。
FIFO は機械が自動ラインに供給するときに役に立ちますか?
自動化により、これまでサイクルの遅さやショット重量の増加に気づいていたオペレーターが不要になるためです。予測可能な物質的行動が唯一の安全策となるが、これが理由の一部である ゴム成形装置を自動生産ラインに統合 反復可能な短い滞留時間を持つマシンに報酬を与えます。
FIFO はマーケティング レーベルではありません。これは材料が機械内をどのように移動するかを説明するものであり、ストップウォッチと温度プローブで確認できるものです。現在のプロセスがスコーチ、ショートショット、またはシフトごとに数グラム変動する重量に対処している場合、射出ユニットを検討し始めるのが合理的です。何を成形するか、どのようにサイクルを実行するかを教えてください。FIFO 射出成形機があなたのフロアにとって正しい答えであるか、それともお金を他の場所に費やしたほうが良いかどうかを判断するお手伝いをいたします。